Il processo di termoformatura può essere realizzato impiegando tre tecniche fondamentali che sono:
Formatura a vuoto (Vacuum forming)
Formatura ad alta pressione (High pressure forming)
Formatura meccanica (Mechanical forming)
Formatura a lastra doppia (Twin sheet forming)
Tutti questi processi vengono attuati mediante macchinari di modernissima concezione equipaggiati di processori per controllo delle temperature e di ciascuna lampada di riscaldamento sia essa ceramica, al quarzo o alogena.
Il set di impostazione della macchina relativo a ciascun articolo viene memorizzato su supporto magnetico per permettere il successivo riutilizzo senza dover ripetere il processo di regolazione.
La misura massima di formatura che può essere prodotta raggiunge:
Vacuum forming: 1500x2500 mm.
High pressure forming: 1000x1500 mm..
Twin sheet forming: 1000x1500 mm. (nominale)
Il metodo di formatura più conosciuto è quello a vuoto. Uno stampo positivo o negativo viene chiuso nella lastra calda. Quindi tra essi viene creato il vuoto togliendo l'aria presente. Quindi viene usata la pressione atmosferica (14,7 psi) per portare la lastra calda ora malleabile sullo stampo, mantenendola in posizione fino al raffreddamento al di sotto della temperatura di distorsione.
In tutti i processi di termoformatura è estremamente importante che la condizione di vuoto e /o l'aria compressa rimangano sul pezzo fino al raffreddamento al di sotto della temperatura di distorsione.
La distribuzione del materiale con questo metodo dipende enormemente dalle seguenti variabili:
1. Riscaldamento uniforme della lastra.
2. Temperatura dello stampo e tipo di materiale.
3. Velocità di evacuazione dell'aria (vuoto e/o aria compressa).
Più lo stampo è caldo e più veloce è l'evacuazione o la pressione dell'aria, migliore è la distribuzione del materiale. Il superamento della temperatura di lavorazione deve essere evitato.
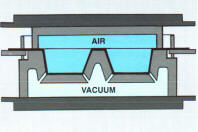
Il processo di formatura a pressione deriva dal metodo di termoformatura tradizionale, ma l'aspirazione a vuoto avviene con l'applicazione di ulteriore pressione, che spinge il materiale a diretto contatto con la superficie dello stampo dove esso raffredda e solidifica. La pressione positiva, fino a 10 bar, permette di dare al materiale la forma e l'aspetto desiderati nella maniera più accurata, con cura di dettagli pari a quella ottenuta per stampaggio a iniezione. E' anche possibile ottenere una formatura profonda con un buon controllo dello spessore del prodotto finito.
In confronto al metodo di termoformatura tradizionale quello ad alta pressione consente di definire linee ben marcate, angoli e sottosquadra, nonché di produrre una finitura superficiale di qualità. La migliore distribuzione del materiale fa sì che possano essere prodotte parti con imbutitura. Possono essere impiegati molti tipi di polimeri, dagli stirenici ai polimeri ad alto rendimento, come ABS, PC, PCT, PMMA.
La precisione del processo di lavorazione ad alta pressione rende possibile la creazione di un'enorme varietà di componenti, anche i più complessi. A differenza dello stampaggio a iniezione, la temperatura del materiale può essere facilmente controllata, evitando così rischi di degradazione. Inoltre vengono impiegati stampi ad un solo lato, che possono essere fatti in resina, leghe metalliche, alluminio od acciaio, a seconda del tipo di definizione richiesta.
Il prezzo unitario per la produzione di piccoli lotti è basso grazie al costo contenuto degli stampi, in particolare nel caso di componenti di grandi dimensioni. La modifica degli stampi è abbastanza economica, il che facilita lo sviluppo di componenti non complessi. Anche il lead-time per gli stampi viene ridotto, mentre la tecnologia consente di integrare negli stampi elementi accessori.
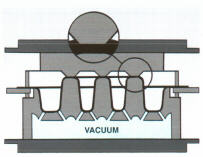
Allo stampo di base va aggiunto un controstampo di coniatura in modo da ottenere zone con quote precise sulla superficie della lastra opposta a quella dello stampo.
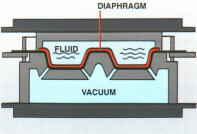
La lastra viene fatta aderire allo stampo tramite una membrana elastica che viene compressa da un fluido ad alta pressione. Indispensabile per materiali estremamente tenaci.
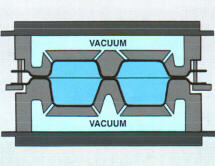
In questo processo di lavorazione vengono usate due lastre di materiale per creare una parte cava. Con un nuovo procedimento brevettato è possibile effettuare un trattamento di "foam-in-place" mentre il componente a lastra doppia raffredda nello stampo.
E' possibile creare una immensa varietà di forme per mezzo delle tecniche tradizionali di termoformatura. Tuttavia, componenti cavi con piccole aperture rappresentano un'eccezione. Tali prodotti possono essere ottenuti fissando insieme due parti termoformate per mezzo di soffiatura o formatura a lastra doppia.
Nella formatura a lastra doppia due lastre di materiale plastico vengono riscaldate alla temperatura di lavorazione all'interno di telai di sostegno, il che consente l'uso di un riscaldatore a sandwich per ogni lastra. Vengono montati due stampi opposti su piastre mobili dotate di dispositivo per l'applicazione del vuoto e della pressione. Le due lastre riscaldate vengono portate nella stazione di formatura tra i due stampi opposti. Gli stampi vengono compressi sulle lastre a temperatura di lavorazione, con i bordi combacianti che le tengono ferme. La pressione dei due stampi che comprimono le lastre a quel punto le lega insieme in modo perfetto, analogamente a quanto avviene in termosaldatura a pressione. E' importante che le superfici delle lastre da saldare insieme si trovino alla temperatura di formatura, o anche al di sopra di essa. Se lo si desidera, a questo punto qualsiasi altra porzione delle due metà può essere saldata insieme dagli stampi combacianti. Su ambedue le parti viene creato il vuoto e viene introdotta aria compressa tra le due lastre per completarne la forma mentre gli stampi combaciano.